四轴五轴加工在金属材料领域的应用背景与发展趋势
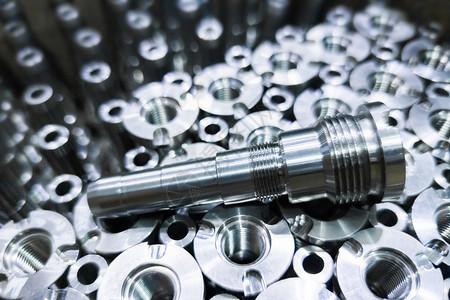
随着高端制造业向精密化、复杂化、轻量化方向快速发展,四轴与五轴联动加工技术已成为金属材料成型领域的核心手段。四轴加工在传统三轴基础上增加一个旋转轴,可实现多面加工与部分空间曲面切削;五轴加工则进一步增加两个旋转轴,使刀具能够在空间任意方向接近工件,一次性完成复杂金属零件的高精度加工。本文将从金属材料特性、加工需求演变、技术优势及应用领域等方面,系统阐述四轴五轴加工的产业背景。
一、金属材料加工需求的演变
金属材料,如铝合金、钛合金、高温合金、不锈钢及模具钢等,广泛应用于航空航天、汽车、医疗、能源装备等行业。这些材料往往具有高硬度、高强度、耐高温或易变形等特点,传统三轴加工在面对复杂曲面、深腔、倒扣结构时,需多次装夹,导致累积误差大、效率低。例如,航空发动机叶轮、整体叶盘、汽车涡轮增压器壳体等零件,若仅用三轴加工,不仅难以保证流道精度,还可能因反复装夹引入变形。因此,市场对多轴联动加工的需求日益迫切。
二、四轴加工的技术背景与适用场景
四轴加工通常指在三轴基础上增加一个绕X、Y或Z轴的旋转轴(多为A轴或B轴)。其优势在于:可加工圆柱面、螺旋槽、凸轮等回转类特征;减少装夹次数,提高位置精度;配合第四轴实现除底面外的五面加工。对于金属材料如钢、铝、铜等的中等复杂度零件,四轴加工在成本与效率之间取得了良好平衡。典型应用包括:轴类零件、阀门、叶轮初步成型、医疗器械中的骨钉等。
三、五轴加工的技术背景与核心优势
五轴加工通过两个旋转轴(如A+C或B+C)与三个直线轴的联动,使刀具姿态可调。其背景驱动力来自两方面:一是金属零件几何形状日趋复杂,如叶轮、叶片、模具型腔、多面体结构;二是难加工金属材料(如钛合金、镍基合金)要求更高的切削线速度和更优的刀具接触角度,以减少刀具磨损和颤振。五轴加工的优势包括:
- 一次装夹完成多面、多角度加工,消除多次装夹误差;
- 可优化刀具路径,使用更短、更刚性的刀具,提高表面质量;
- 实现复杂曲面(如自由曲面、流道)的高精度仿形加工;
- 支持高速切削和干式切削,适应金属材料的高效加工。
四、金属材料对四轴五轴加工的推动作用
不同金属材料推动了多轴加工技术的迭代。例如:
- 铝合金:轻量化需求大,但易粘刀,五轴高速加工可实现镜面效果;
- 钛合金:导热差、易变形,五轴可控制切削力和温度;
- 高温合金:用于航空发动机,五轴联动可加工冷却气道;
- 模具钢:淬火后硬度高,五轴硬铣替代电火花,缩短周期。
金属增材制造(3D打印)的兴起,也促使四轴五轴加工用于打印后精加工,形成“增材+减材”混合制造模式。
五、应用领域与产业趋势
目前,四轴五轴加工在金属材料领域的应用已覆盖:
- 航空航天:发动机叶盘、机匣、起落架;
- 汽车工业:涡轮、转向节、发动机缸体;
- 能源装备:汽轮机叶片、核电阀门;
- 医疗器械:骨科植入物、手术器械;
- 精密模具:复杂型腔、镶件。
产业趋势表明,随着国产五轴机床精度和性价比提升,以及CAM软件智能化,四轴五轴加工正从军工、航空向民用金属加工普及。结合工业机器人和在线检测,多轴加工将实现更高柔性和无人化生产。
四轴五轴加工是金属材料高精度、高效率成型的必然选择。其背景根植于材料难加工性与零件复杂度的双重挑战,而技术本身又反过来拓展了金属材料的应用边界。对于制造企业而言,掌握四轴五轴加工能力,意味着在高端金属零件市场中占据竞争优势。
如若转载,请注明出处:http://www.kornglish.com/product/25.html
更新时间:2026-10-24 15:18:29