大口径螺旋钢管制造厂中的金属材料 选型、工艺与质量控制
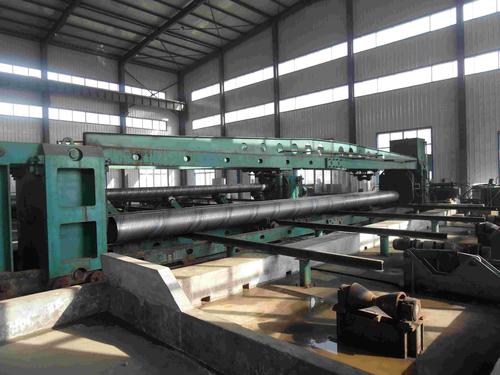
大口径螺旋钢管作为石油、天然气、供水、排污及结构工程中的关键基础材料,其质量直接取决于制造厂对金属材料的科学选型与严格管控。本文从金属材料的角度,系统阐述大口径螺旋钢管制造厂在原材料选择、工艺适配及质量控制方面的核心要点。
一、常用金属材料体系
大口径螺旋钢管(通常指管径≥508mm)的制造主要采用以下金属材料:
- 碳素结构钢:如Q235B、Q345B等,适用于低压流体输送、一般结构用途,具有良好的塑性和焊接性,成本经济。
- 低合金高强度钢:如L245、L290、L360(对应X42-X65管线钢),通过微合金化(Nb、V、Ti)获得高强度与韧性,适用于高压油气输送。
- 不锈钢及双相钢:如304、316L、2205,用于腐蚀性介质环境,制造厂需配备专门的成型与焊接工艺。
- 耐候钢:如Q355NH,适用于暴露于大气环境的钢结构,利用Cu、Cr、Ni等元素提升耐蚀性。
二、材料选型与工艺适配
制造厂应根据服役条件(压力、温度、介质腐蚀性)和加工工艺选择材料:
- 对于螺旋缝埋弧焊管(SAWH),材料需具备良好的焊接性,碳当量(CE)通常控制在0.43以下,避免冷裂纹。
- 成型过程中,材料的屈服强度和延伸率影响回弹控制,高强度钢需采用更大成型力与精确的辊型设计。
- 对于不锈钢螺旋管,需采用惰性气体保护焊,并防止碳化物析出敏化。
三、金属材料的质量控制要点
- 入厂检验:化学成分光谱分析、拉伸试验、冲击试验(尤其低温韧性)、无损检测(超声探伤)。
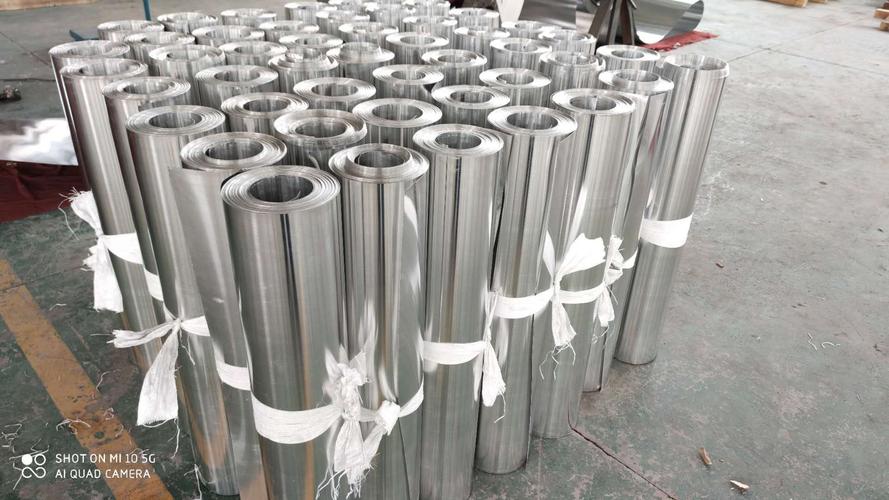
- 板形与尺寸精度:钢卷的厚度公差、镰刀弯、边部质量直接影响螺旋成型的错边量与焊接质量。
- 追溯管理:按炉批号建立材料档案,确保每根钢管可追溯至原始钢卷。
四、制造工艺对材料性能的影响
螺旋钢管制造包含开卷、矫平、铣边、成型、焊接、扩径、水压试验等工序。金属材料在成型与焊接过程中经历塑性变形和热循环,制造厂需关注:
- 焊接热影响区(HAZ)的韧性劣化,通过焊接工艺评定(PQR)优化线能量。
- 扩径工序对材料屈服强度和尺寸精度的影响,需控制扩径率在合理范围(通常0.8%-1.2%)。
- 水压试验验证钢管整体强度与密封性,压力值按标准(如GB/T 9711、API 5L)确定。
五、选材建议与趋势
当前大口径螺旋钢管向高钢级(X70/X80)、大壁厚、耐低温方向演进。制造厂应关注:
- 高强钢的焊接冷裂纹敏感性,推荐采用低氢焊接材料与预热措施。
- 耐腐蚀合金复合板(如碳钢+不锈钢复合)在苛刻环境中的应用。
- 绿色制造要求下,材料利用率与可回收性的优化。
大口径螺旋钢管制造厂的竞争力根植于对金属材料的深刻理解。从选型到工艺适配,再到全流程质量控制,每一个环节都需以材料特性为出发点。只有将材料科学融入制造管理,才能生产出安全可靠、适应严苛工况的螺旋钢管产品。
如若转载,请注明出处:http://www.kornglish.com/product/42.html
更新时间:2026-10-24 06:46:54